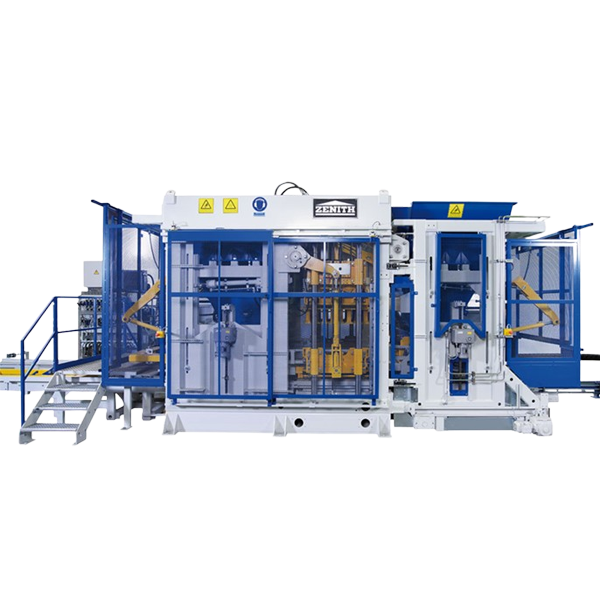
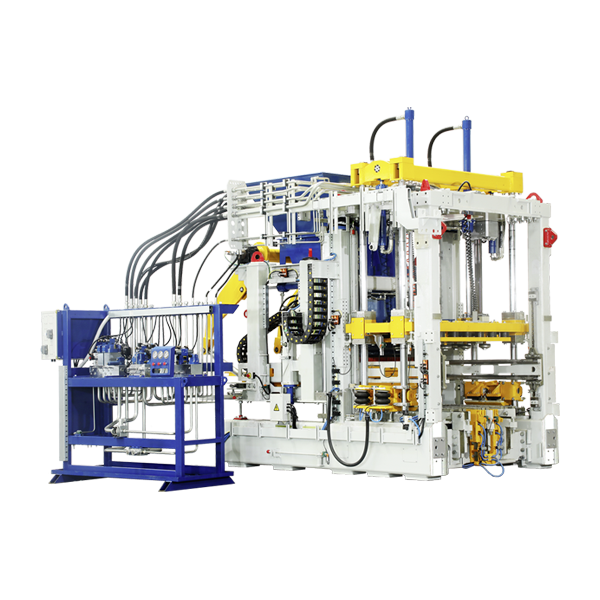
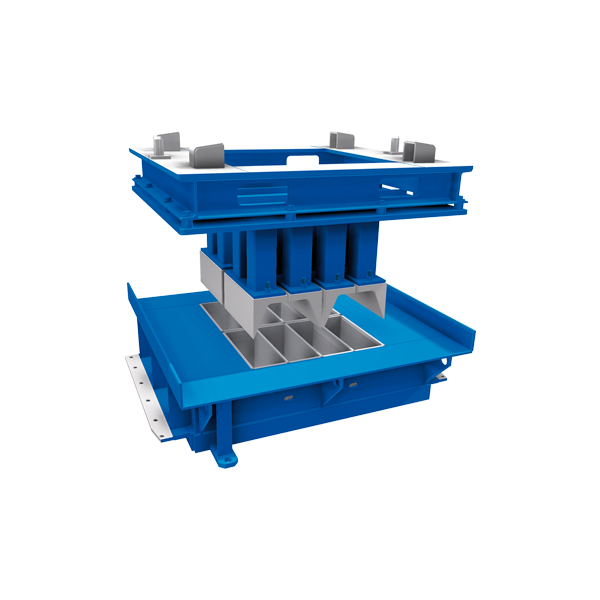
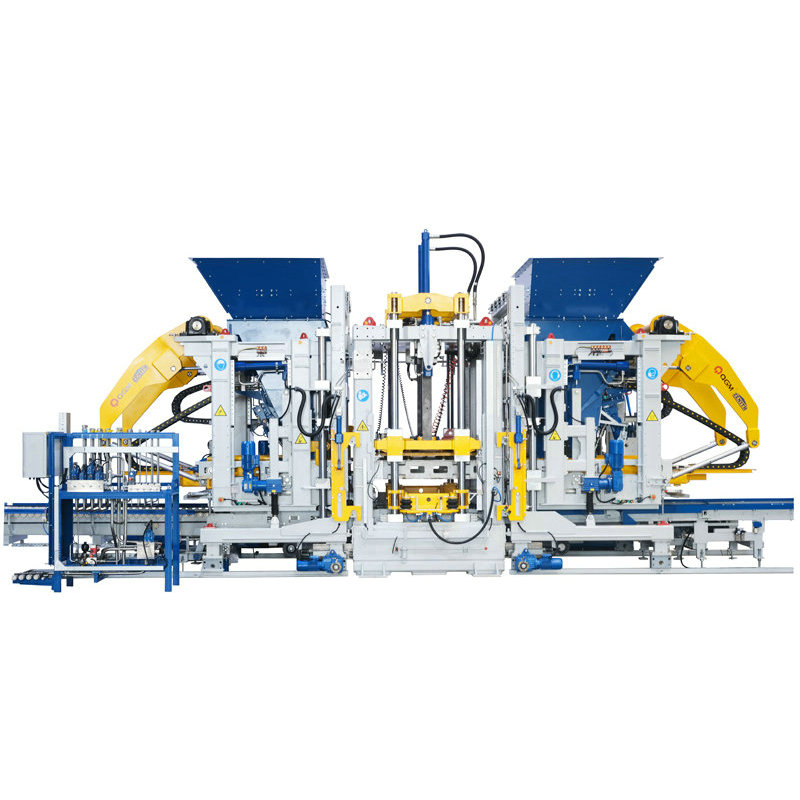
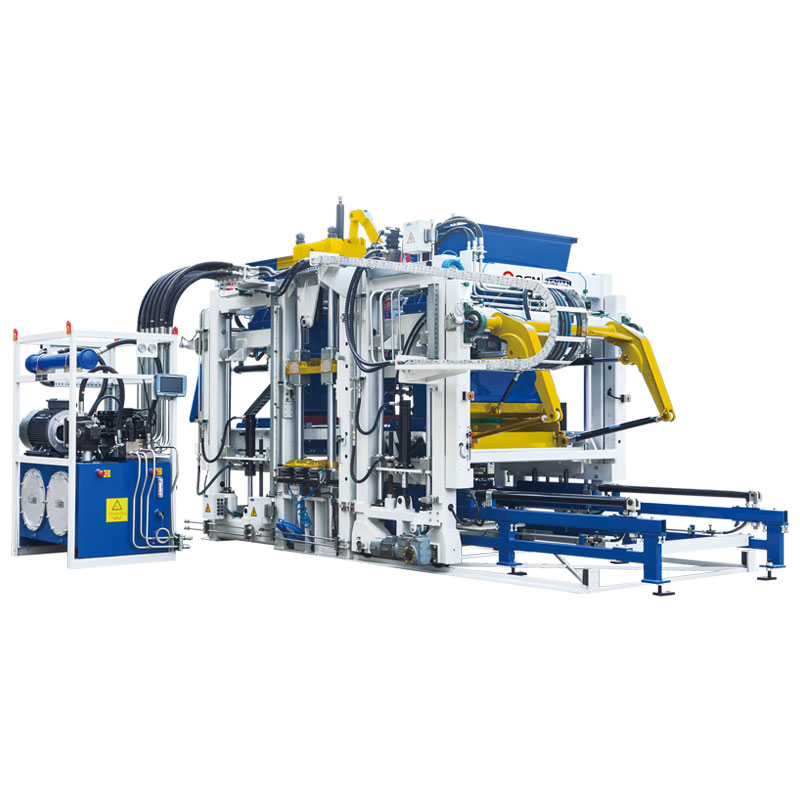
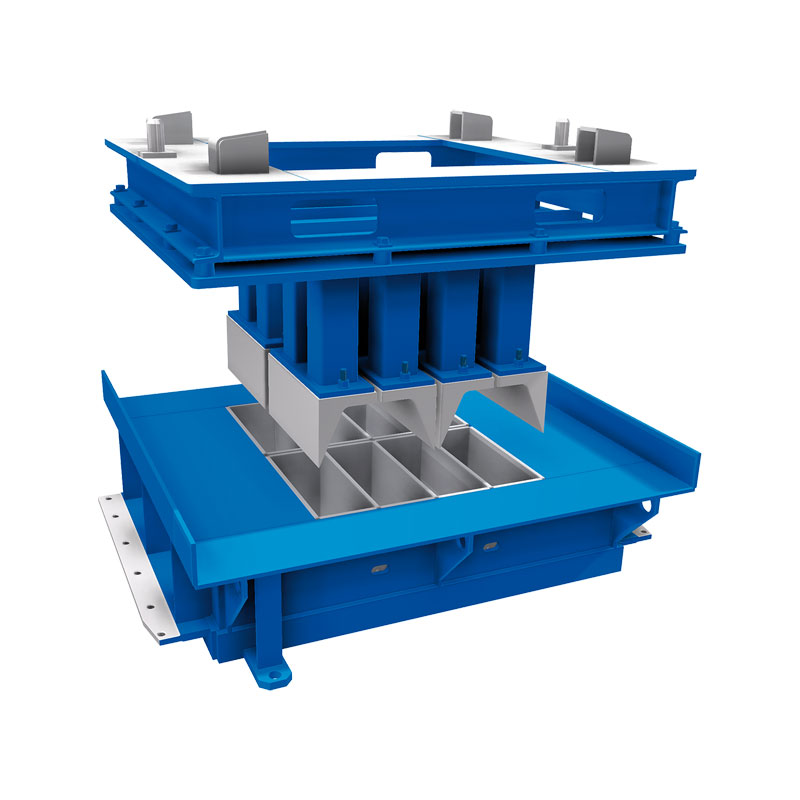
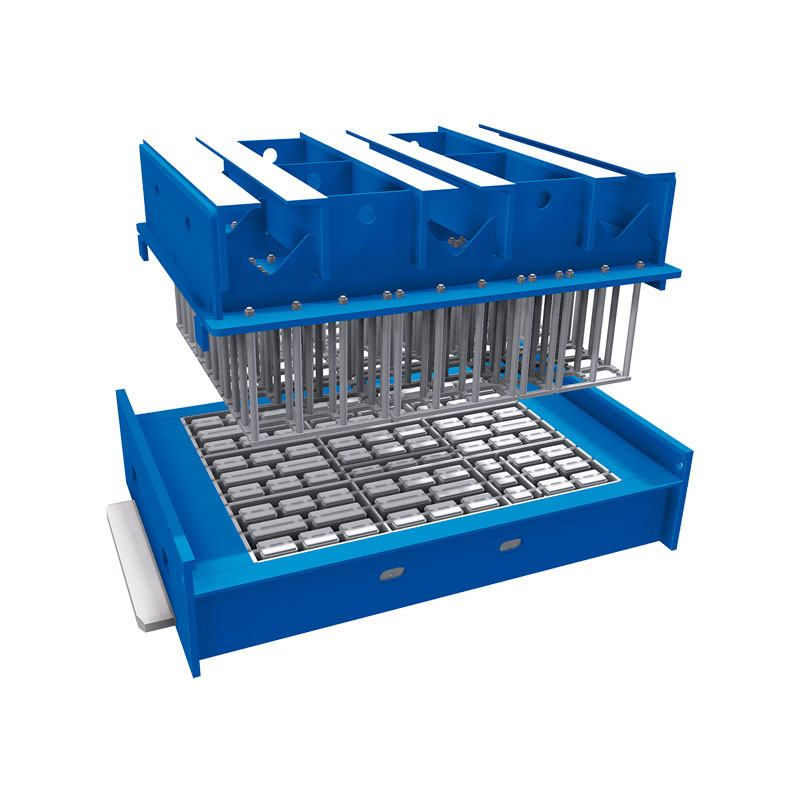
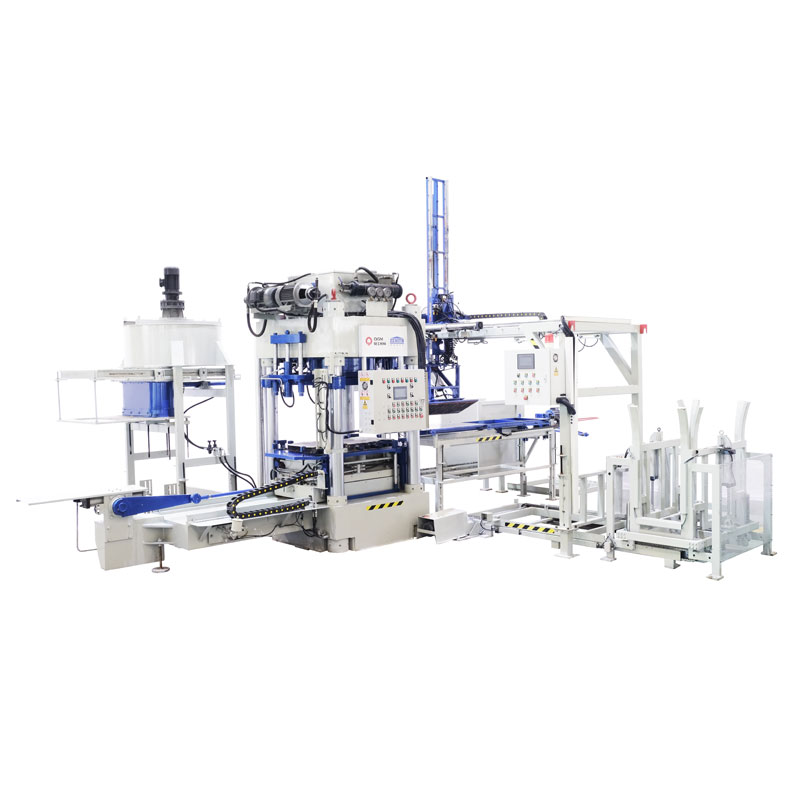
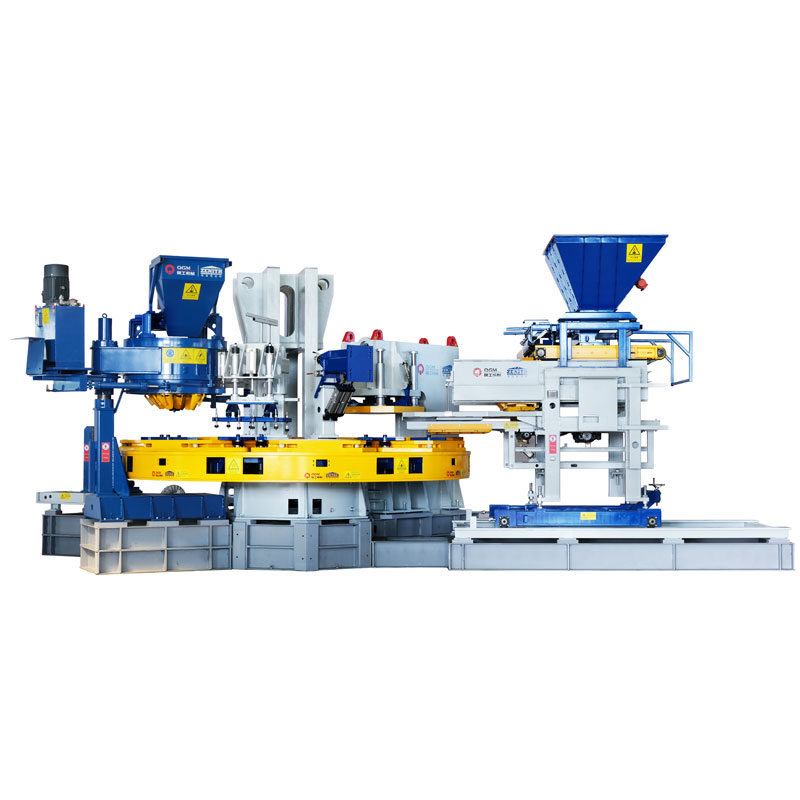
Blokkaframleiðendur standa frammi fyrir kostnaðarskipulagi sem er villandi einfalt. Sement, malarefni, vatn, orka, vinnuafl, mót og viðhald eru helstu aðföngin. Söluverðið er ákveðið af staðbundnum markaði. Framlegðin ræðst af því hversu skilvirkt þeim aðföngum er breytt í söluhæfar blokkir. AQGM blokkagerðarvéltekur á þessu jaðarvandamáli á þeim stað þar sem aðföngum er breytt: myndunarferlið. Það dregur úr magni efnis sem tapast í höfnuðum blokkum, styttir þann tíma sem þarf til að framleiða hvert bretti, dregur úr vinnu sem þarf til að keyra línuna og lækkar viðhaldsbyrði yfir endingartíma vélarinnar. Þetta eru ekki markaðsfullyrðingar. Þau eru mælanleg áhrif sem kaupandi getur sannreynt með kostnaðarathugun fyrir kaupin.
Þessi handbók er skrifuð fyrir innkaupateymi sem eru að meta blokkagerðarvél og þurfa að skilja hvaðan kostnaðarlækkunin kemur. Það skiptir framleiðslukostnaði í fimm kostnaðarstýra: hráefnissóun, hringrásartíma og orku, vinnu og endurvinnslu, viðhald og varahluti, og forskriftir. Hver hluti útskýrir ökumanninn, vélbúnaðinn sem QGM Block Making Machine dregur úr honum og gögnin sem kaupandi ætti að biðja um til að staðfesta áhrifin. KlQuangong Machinery Co., Ltd., verksmiðjan okkar styður kaupendur með gögnum um lotutíma, gögn um höfnunarhlutfall og forskriftargögn og verkfræðiteymi okkar getur skoðað kostnaðarlíkanið fyrir tiltekna verksmiðju.
Hráefnisúrgangur er stærsti stjórnanlegur kostnaður í blokkaverksmiðju vegna þess að hver höfnuð blokk eyðir sementi, malarefni, vatni og orkunni sem notuð er til að blanda og lækna það. Verksmiðja sem framleiðir 10.000 blokkir á dag með 5% höfnunarhlutfalli sóar 500 blokkum af efni á hverjum degi. Á ári, það er 150.000 blokkir af efni sem skiluðu engum tekjum. Kostnaðurinn er ekki aðeins efnið. Það er líka vinnan til að takast á við höfnunina, plássið til að geyma það og orkan sem felst í því. Fyrsti kostnaðarlækkunarbúnaður QGM blokkagerðarvélar er hæfni hennar til að draga úr þessu höfnunarhlutfalli með því að bæta samkvæmni myndunarlotunnar.
Samkvæmnin kemur frá þremur hönnunareiginleikum. Í fyrsta lagi er titringskerfið. Stýrður hátíðni titringur með stillanlegri amplitude gerir blöndunni kleift að fylla mótið jafnt og ná stöðugum þéttleika. Annað er vökvapressukerfið. Þrýstikrafturinn er beitt með stýrðu sniði, þannig að blokkahæð og þéttleiki er endurtekinn frá lotu til lotu. Þriðja er lokuð lykkja stjórna. Vélin fylgist með hringrásinni og stillir færibreyturnar í rauntíma, þannig að breyting á rakablöndunni eða flokkun fyllingar veldur ekki sjálfkrafa höfnun. Taflan hér að neðan sýnir kostnaðaráhrif lækkunar á höfnunarhlutfalli í dæmigerðri verksmiðju.
| Kostnaðarliður | 5% höfnunarhlutfall | 1% höfnunarhlutfall | Árlegur sparnaður |
| Dagleg framleiðsla | 10.000 blokkir | 10.000 blokkir | Engin breyting |
| Daglegar hafnir | 500 blokkir | 100 blokkir | 400 blokkir |
| Hráefni á hverja blokk | 0,02 t | 0,02 t | 8 t á dag |
| Árleg hráefnissóun | 3.000 t | 600 t | 2.400 t |
| Sementskostnaður á 100/t | 300.000 | 60.000 | 240.000 |
| Meðhöndlun og förgunarkostnaður | Hátt | Lágt | Viðbótarsparnaður |
Fyrir kaupanda ætti krafan um höfnunarhlutfall að vera studd gögnum frá sambærilegri verksmiðju, ekki bæklingsyfirlýsingu. Gögnin ættu að innihalda blokkargerðina, blöndunarhönnunina, gerð mótsins og rekstrarskilyrði. QGM blokkagerðarvél sem dregur úr höfnunarhlutfalli úr 5% í 1% í sambærilegri verksmiðju er vél sem getur skilað sparnaðinum í verksmiðju kaupanda, að því gefnu að blandan og moldin séu samsvörun.Quangong Machinery Co., Ltd.veitir þessi gögn fyrir vélalíkönin sem eru til skoðunar og verksmiðjan okkar getur skipulagt prufuframleiðslu fyrir mikilvægt verkefni.
Hringrásartími hefur áhrif á vinnuafl og orkukostnað vegna þess að framleiðsla verksmiðjunnar er afrakstur hringrásartímans og fjölda vinnustunda. Vél sem framleiðir bretti á 15 sekúndna fresti framleiðir 240 bretti á klukkustund. Vél sem framleiðir bretti á 20 sekúndna fresti framleiðir 180 bretti á klukkustund. Munurinn er 60 bretti á klukkustund, eða 480 bretti á 8 tíma vakt. Ef hvert bretti ber 8 kubba er munurinn 3.840 kubbar á vakt. Launakostnaður á hverja blokk lækkar vegna þess að sama áhöfn framleiðir fleiri blokkir. Orkukostnaður á hverja blokk lækkar einnig vegna þess að föst orkuþörf álversins dreifist á meiri framleiðslu. QGM blokkagerðarvél dregur úr hringrásartímanum með hraðari titringi, hraðari pressun og hraðari meðhöndlun bretta, og hún dregur úr orku á hverja blokk með skilvirkari vökva- og titringskerfi.
Unna dæmið hér að neðan sýnir hvernig lækkun á lotutíma skilar sér í kostnaðarlækkun fyrir verksmiðju sem er á tveimur vöktum.
Taflan hér að neðan sýnir samanburð á lotutíma og kostnaðaráhrifum sem af því hlýst.
| Parameter | Grunnlína vél | QGM blokkagerðarvél | Áhrif |
| Hringrásartími | 20 sek | 15 sek | 25% styttri |
| Kubbar á bretti | 8 | 8 | Sama |
| Dagleg framleiðsla | 20.736 | 27.648 | 33% hærri |
| Launakostnaður á hverja blokk | Grunnlína | 25% lægri | Sama áhöfn, meiri framleiðsla |
| Orkukostnaður á hverja blokk | Grunnlína | Neðri | Föst eftirspurn dreifist á meiri framleiðslu |
Fyrir kaupanda ætti að sannreyna lotutímakröfuna með tímarannsókn undir blöndun og mygluskilyrðum kaupanda. Tímarannsóknin ætti að skrá titringstíma, pressutíma, flutningstíma bretti og aðgerðalaus tíma. QGM blokkagerðarvél sem nær 15 sekúndna lotu í sýnikennslu getur náð annarri lotu í verksmiðju kaupanda ef blandan er önnur eða meðhöndlun bretti er hægari. Quangong Machinery Co., Ltd. veitir lotutímagögn fyrir hverja gerð og hægt er að nota lotutímagögn okkar til að byggja upp kostnaðarlíkanið fyrir kaupin.
Sjálfvirkni dregur úr vinnu og endurvinnslu með því að fjarlægja handvirk verkefni sem skapa breytileika. Í blokkaverksmiðju eru handvirk verkefni meðal annars moldskipti, meðhöndlun á bretti, aðlögun á rakablöndu og blokkaskoðun. Hvert handvirkt verkefni kynnir uppsprettu tilbrigða. Mót sem er ekki sett rétt framleiðir víddarvillu. Bretti sem er ekki samræmt framleiðir blokk sem skemmist við flutning. Blanda sem er ekki stillt fyrir raka framleiðir blokk sem er of blaut eða of þurr. QGM blokkagerðarvél dregur úr þessum afbrigðum með sjálfvirkri mótaklemma, sjálfvirkri brettaflutningi og lokuðu blöndunarstjórnun. Niðurstaðan er minni vinnu á hverja blokk og færri höfnun vegna handvirkrar villu.
Verkefnakortið hér að neðan ber saman handvirka og sjálfvirka nálgun fyrir helstu framleiðsluverkefni.
| Framleiðsluverkefni | Handvirk nálgun | QGM blokkagerðarvélApproach | Kostnaðaráhrif |
| Myglaskipti | Handvirkir boltar, 20-30 mín | Vökvaspenna, 5-10 mín | Minni niður í miðbæ, minni vinnu |
| Meðhöndlun bretti | Handvirkt eða hálfsjálfvirkt | Sjálfvirkur flutningur og stöflun | Færri rekstraraðilar, minna tjón |
| Blandið rakastillingu | Dómur rekstraraðila | Viðbrögð skynjara og uppskriftastýring | Færri blautar eða þurrar hafnir |
| Blokkskoðun | Handvirk sýnataka | Vöktun í ferli og viðvörun | Fyrri uppgötvun, minni endurvinna |
Vinnusparnaðurinn er ekki aðeins fjöldi rekstraraðila. Það er líka færnistigið sem þarf til að keyra línuna. Handvirk lína fer eftir reyndum rekstraraðila sem getur dæmt blönduna og mótsæti. Sjálfvirk lína er háð tæknimanni sem getur fylgst með stjórnskjánum og brugðist við viðvörunum. Annað hlutverkið er auðveldara að þjálfa og auðveldara að skipta um það. Fyrir verksmiðju á vinnumarkaði þar sem reyndir rekstraraðilar eru af skornum skammti er þetta umtalsvert kostnaðarhagræði. QGM blokkagerðarvél með sjálfvirkri mótklemmu og meðhöndlun bretta dregur úr háð hæfileika stjórnanda og kemur á stöðugleika í framleiðslukostnaði.
Hjá QGM styður verksmiðjan okkar kaupendur með verkefnakorti og vinnuáætlun fyrir fyrirhugaða línu. Áætlunin ætti að tilgreina fjölda stjórnenda á hverri vakt, færnistig og væntanlegt endurvinnsluhlutfall. Markmiðið er að gefa kaupanda raunhæfan launakostnað á hverja blokk, ekki fræðilega tölu. Verksmiðjan okkar getur einnig veitt tilvísanir frá verksmiðjum með svipuð sjálfvirknistig svo að kaupandinn geti staðfest matið.
Viðhald og varahlutir hafa áhrif á heildarkostnað vegna þess að blokkavél er háhraða eign. Titringskerfið, vökvakerfið, mótið og brettaflutningskerfið slitna með tímanum. Vél með lágt innkaupsverð en háan viðhaldskostnað getur verið dýrari yfir endingartímann en vél með hærra innkaupsverð og lægri viðhaldskostnað. QGM Block Making Machine dregur úr viðhaldskostnaði með þremur hönnunarvalkostum: skiptanlegum slithlutum, aðgengilegum þjónustustaði og stjórnkerfi sem skráir rekstrargögnin sem þarf til að spá fyrir um viðhald. Niðurstaðan er minni óskipulagður niðurtími og lægri kostnaður á hverja blokk yfir líftíma eignarinnar.
Kostnaðarfylkingin hér að neðan ber saman viðhaldskostnað lággjalda vélar og QGM blokkagerðarvélar á fimm ára tímabili.
| Kostnaður bílstjóri | Lággjalda vél | QGM blokkagerðarvél | Áhrif |
| Skipti um slithluta | Tíðar, óstöðlaðir hlutar | Staðlaðir, skiptanlegir hlutar | Lægri varahlutakostnaður, styttri niður í miðbæ |
| Vökvakerfisþjónusta | Innsigli bilar, olíumengun | Síað kerfi, aðgengilegir þjónustustaðir | Færri bilanir, lægri olíukostnaður |
| Titringskerfi | Legubilanir, ójafnvægir stokkar | Þungvirkar legur, stokkar í jafnvægi | Lengra þjónustutímabil |
| Óskipulagður niðurtími | Hátt, vegna þess að hluti er ekki tiltækur | Lágt, vegna staðlaðra varahluta og gagna | Lægri tapaður framleiðslukostnaður |
| Myglalíf | Stutt, vegna lélegrar röðunar | Lengri, vegna nákvæmrar klemmu | Lægri myglukostnaður á hverja blokk |
Mikilvægasti viðhaldskostnaðurinn er oft ófyrirséður niðurtími, ekki hlutarnir. Vél sem bilar á föstudagseftirmiðdegi og bíður fram á mánudag eftir hluta missir þriggja daga framleiðslu. Vél með stöðluðum hlutum og staðbundnu þjónustukerfi er hægt að gera við á klukkustundum. QGM Block Making Machine er hönnuð með stöðluðum hlutum og skjalfestri þjónustuaðferð, þannig að niður í miðbæ er fyrirsjáanleg og viðgerðin er hröð. Viðhaldsgögn okkar er hægt að nota til að áætla niðurtímakostnað fyrir tiltekna verksmiðju.
Fyrir kaupanda ætti viðhaldskostnaður að vera innifalinn í heildarkostnaði við eignarhald, ekki meðhöndlaður sem sérstök fjárhagsáætlun. Í kaupákvörðuninni ætti að bera saman fimm ára kostnað við hluta, vinnu, niður í miðbæ og tapaða framleiðslu, ekki bara kaupverðið. Verksmiðjan okkar getur veitt viðhaldsáætlun, varahlutalistann og viðmiðunargögn fyrir vélarnar sem eru til skoðunar. Markmiðið er að gera heildarkostnað sýnilegan áður en pöntun er sett.
Forskriftirnar ættu að bera saman við framleiðsluáætlun verksmiðjunnar, ekki við almennan bækling. Vél sem er í yfirstærð fyrir áætlun mun bera óþarfa fjármagnskostnað. Vél sem er undirstærð mun þurfa yfirvinnu og slitna hraðar. Samanburðurinn ætti að ná yfir brettastærð, kubba á bretti, hringrásartíma, titringsbreytur, vökvaþrýsting, uppsett afl, sjálfvirknistig og moldbreytingarkerfi. Taflan hér að neðan veitir forskriftarskorkort fyrir samanburð á innkaupum.
| Forskrift | Dæmigert svið | Kostnaðarsamsvörun | Kaupandi ávísun |
| Stærð bretti | 800 × 600 til 1400 × 1200 mm | Ákveður blokkir á hverri lotu | Passaðu við vörublönduna |
| Kubbar á bretti | 6 til 15 | Bein framleiðsla margfaldari | Staðfestu með forminu |
| Hringrásartími | 12 til 20 sek | Beinn vinnuafli og orkustjóri | Óska eftir tímarannsókn |
| Titringstíðni | 5.500 til 7.200 snúninga á mínútu | Hefur áhrif á þéttleika og höfnunartíðni | Staðfestu stillanleika |
| Vökvaþrýstingur | 200 til 280 bör | Hefur áhrif á þéttleika og myglulíf | Staðfestu þrýstingsstýringu |
| Uppsett afl | 55 til 110 kW | Orkukostnaður á hverja blokk | Biðja um orkugögn |
| Sjálfvirkni stig | Handvirkt í fullsjálfvirkt | Vinnu- og endurvinnslukostnaður | Samsvörun við vinnumarkaðinn |
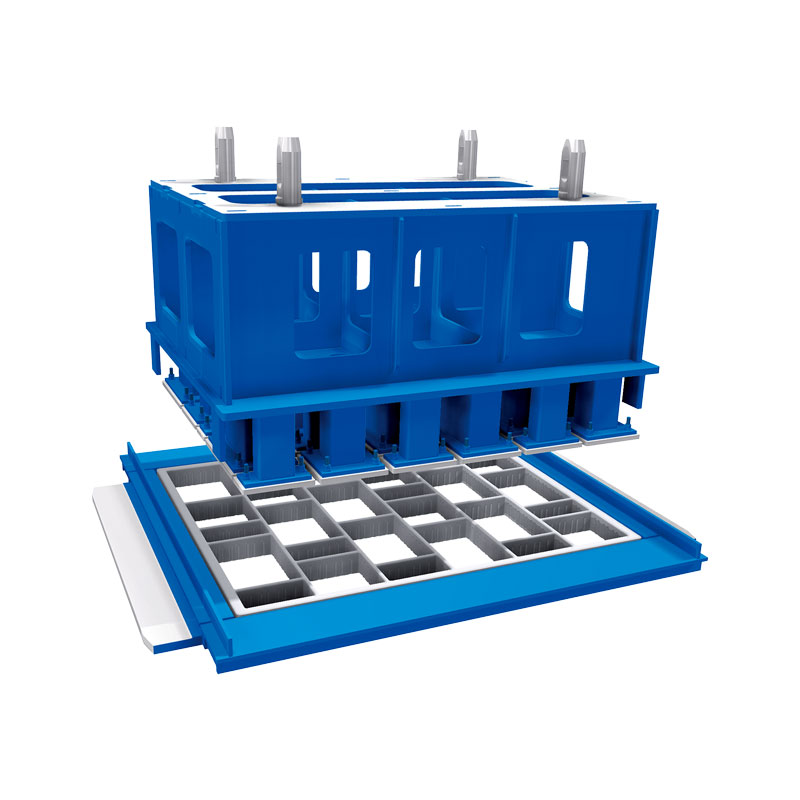
| Mygluskiptakerfi | Handbók fyrir vökva fljótandi klemmu | Niður í miðbæ við vörubreytingar | Staðfestu skiptitíma |
Skorkortið skal fyllt út fyrir að minnsta kosti tvo vélakosti og fyrir eigin framleiðsluáætlun kaupanda. Samanburðurinn ætti að innihalda fjármagnskostnað, uppsetningarkostnað, væntanleg framleiðsla, höfnunarhlutfall, launakostnaður, orkukostnaður og viðhaldskostnaður. Valkosturinn með lægsta heildarkostnað á hverja blokk er réttur kostur, ekki endilega valkosturinn með lægsta kaupverðið. Verksmiðjan okkar getur stutt þennan samanburð við forskriftargögnin og viðmiðunarkostnaðargögnin fyrir módelin sem eru til skoðunar.
Endurskoðun forskriftarinnar ætti einnig að innihalda nothæfi og framboð varahluta. Vél með mikla forskrift en enga staðbundna varahlutastuðning er vél sem mun skapa niður í miðbæ. Verksmiðjan okkar veitir varahlutalistann, þjónustuáætlunina og staðbundnar stuðningsupplýsingar fyrir QGM Block Making Machine gerðir. Markmiðið er að gera samanburðinn fullkominn, ekki bara tæknilegan.
QGM blokkagerðarvéldregur úr framleiðslukostnaði með fimm aðferðum: minni hráefnissóun, styttri hringrásartíma, minni vinnu og endurvinnslu, minni viðhalds- og niðurtímakostnað og forskrift sem passar við framleiðsluáætlun verksmiðjunnar. Hægt er að mæla hvert kerfi og hvert kerfi ætti að vera staðfest fyrir kaupin. Kaupandinn sem byggir upp kostnaðarlíkan í kringum þessar aðferðir mun sjá að kaupverðið er aðeins einn hluti ákvörðunarinnar. Heildarkostnaður á hverja blokk yfir líftíma eignarinnar er réttur mælikvarði. Verksmiðjan okkar styður kaupendur með gögnum um lotutíma, gögn um höfnunarhlutfall, viðhaldsáætlun og forskriftarkortið sem þarf til að smíða það líkan og tækniteymi okkar getur skoðað kostnaðarrannsóknina fyrir tiltekna verksmiðju.
Ef þú ert að meta blokkaframleiðsluvél fyrir nýja verksmiðju eða stækkun afkastagetu, hafðu samband við teymið til að biðja um inntak kostnaðarlíkana og forskriftargögn fyrir módelin sem eru til skoðunar. Hægt er að ljúka endurskoðuninni áður en pöntun er lögð, þannig að ákvörðunin byggist á heildareignarkostnaði frekar en kaupverðinu einu saman.
Spurning 1: Hvernig dregur QGM Block Making Machine úr hráefnisúrgangi?
Svar: Vélin dregur úr sóun með því að bæta samkvæmni mótunarferlisins. Stýrður hátíðni titringur fyllir mótið jafnt og þétt, vökvapressunarkerfið beitir endurteknu kraftsniði og lokuðu lykkjastýringin stillir færibreyturnar í rauntíma. Niðurstaðan er lægra höfnunarhlutfall, sem þýðir að minna sement, malarefni og vatn tapast í höfnuðum blokkum.
Spurning 2: Hvaða bata á hringrásartíma getur kaupandi búist við?
Svar: Hringrásartíminn fer eftir blokkartegundinni, mótinu, blöndunni og meðhöndlun brettisins. Í sambærilegum verksmiðjum nær QGM Block Making Machine oft 15 sekúndna lotu þar sem grunnlínuvél nær 20 sekúndum. Kaupandi ætti að biðja um tímarannsókn undir raunverulegum blöndu- og mygluskilyrðum áður en hann treystir á endurbætur á kostnaðarlíkaninu.
Spurning 3: Hvernig dregur sjálfvirkni úr launakostnaði á hverja blokk?
Svar: Sjálfvirkni dregur úr launakostnaði með því að skipta út handvirkum verkefnum eins og að skipta um mold, meðhöndlun bretta og aðlögun blöndunar með stýrðum kerfum. Sama áhöfn getur framleitt fleiri kubba á hverri vakt og færnistigið sem þarf til að keyra línuna er lægra. Niðurstaðan er lægri launakostnaður á hverja blokk og stöðugra framleiðsluferli.
Spurning 4: Hvers vegna er viðhaldskostnaður hluti af heildarkostnaði við eignarhald?
Svar: Viðhaldskostnaður felur í sér varahluti, vinnu og ófyrirhugaðan niður í miðbæ. Vél með lágt innkaupsverð en tíðar bilanir geta tapað meiri framleiðslutíma en hlutirnir kosta. Heildarkostnaður við eignarhald ætti að fela í sér væntanlega hlutanotkun, þjónustutímabilið og niðurtímakostnað yfir líftíma eignarinnar.
Spurning 5: Hvaða forskriftir ætti að bera saman áður en þú kaupir blokkagerðarvél?
Svar: Berðu saman brettastærð, kubba á bretti, hringrásartíma, titringstíðni, vökvaþrýsting, uppsett afl, sjálfvirknistig og moldskiptakerfi. Ljúktu við samanburðinn við framleiðsluáætlun verksmiðjunnar og reiknaðu út heildarkostnað á hverja blokk fyrir hvern valkost. Biðjið um forskriftargögn og viðmiðunarkostnaðargögn frá birgi.
Hafðu samband við Quangong Machinery Co., Ltd. í dagað biðja um inntak kostnaðarlíkana og forskriftargögn fyrir QGM Block Making Machine líkönin sem eru til skoðunar og ræða heildareignarkostnað fyrir blokkframleiðsluáætlunina þína.